


Idioma

Página inicial / Notícias / Notícias da indústria / Revestimentos de indução térmica para frascos farmacêuticos: seleção e vedação
Revestimentos de indução térmica para frascos farmacêuticos: seleção e vedação
2026.10.01
Uma garrafa cheia de HDPE sai da linha de enchimento com uma tampa apertada conforme as especificações. Ele passa sob um selador de indução e, segundos depois, a folha dentro da tampa deve ser colada na borda do frasco. Se a configuração do revestimento, da tampa ou do selador estiver errada, a embalagem pode parecer boa, mas falhar no teste de vazamento. Um revestimento de indução de calor não é, portanto, um disco genérico. Faz parte de um sistema selado que inclui tampa, acabamento do gargalo do recipiente, selador por indução e verificações de qualidade. Este guia explica o que o liner faz, como selecioná-lo, onde as vedações falham e o que verificar antes da produção.
O que é um revestimento de indução térmica e o que ele contém
Um revestimento de indução de calor é uma vedação multicamadas que fica dentro de uma tampa. Quando o recipiente tampado passa por um campo de indução, a camada de folha de alumínio aquece por correntes parasitas. O calor derrete uma camada de polímero de vedação térmica no lado do recipiente. A pressão da tampa mantém a camada amolecida contra a borda da garrafa; após o resfriamento, a folha permanece ligada ao recipiente e forma uma membrana selada.
| Camada | Material comum | Função primária | O que verificar |
|---|---|---|---|
| Folha | Folha de alumínio | Gera calor e fornece barreira contra umidade e oxigênio | Espessura, condutividade, furos, grau |
| Selo térmico | Revestimento de polímero ou mistura de cera | Adere à borda do recipiente quando aquecido | Compatibilidade com HDPE, PP, PET, vidro; força de vedação |
| Apoio | Papelão, espuma, PET, celulose | Suporta o revestimento na tampa e controla a compressão | Espessura, densidade, retorno elástico, ajuste da tampa |
Como funciona a vedação por indução térmica
A vedação por indução é um processo sem contato. A bobina seladora cria um campo eletromagnético alternado. A folha de alumínio no revestimento aquece e a camada de vedação térmica derrete. O torque da tampa e a carga superior do recipiente fornecem pressão para a colagem. Depois que o recipiente sai da bobina, a vedação esfria e se fortalece.
Quatro variáveis controlam o resultado:
- Potência: muito baixa causa vedações fracas; queimaduras muito altas ou tampas empenadas.
- Tempo de permanência: a velocidade da linha altera o tempo de exposição, portanto, uma receita com 60 garrafas por minuto pode falhar com 120.
- Pressão e torque: baixo torque cria canais; torque excessivo distorce a tampa.
- Resfriamento: a ligação deve endurecer antes do manuseio ou rotulagem.
Estabeleça configurações com o recipiente real, tampa, revestimento, produto e velocidade da linha. Uma configuração copiada de outro tamanho de garrafa é apenas um ponto de partida.
Por que as embalagens farmacêuticas usam revestimentos de indução de calor
Em embalagens regulamentadas, o liner suporta diversas funções ao mesmo tempo:
- Prova de violação: um selo de alumínio colado mostra que o recipiente não foi aberto.
- Prevenção de vazamentos: diminui o risco de vazamento de líquidos durante o transporte.
- Barreira contra umidade e oxigênio: a folha metálica ajuda a proteger medicamentos sensíveis.
- Controle de contaminação: a membrana limita a entrada microbiana.
- Proteção contra furtos: um selo rompido é visível.
Esses benefícios são importantes para frascos de injeção, frascos de infusão, frascos de vacinas, líquidos orais e reagentes de diagnóstico. O revestimento não substitui uma boa tampa ou um processo de enchimento validado, mas é fundamental para a integridade do fechamento do recipiente. Por exemplo, um sistema de fechamento de frasco que utiliza tampas plásticas de alumínio para frascos devem ser revistos como uma unidade completa e não como partes separadas.
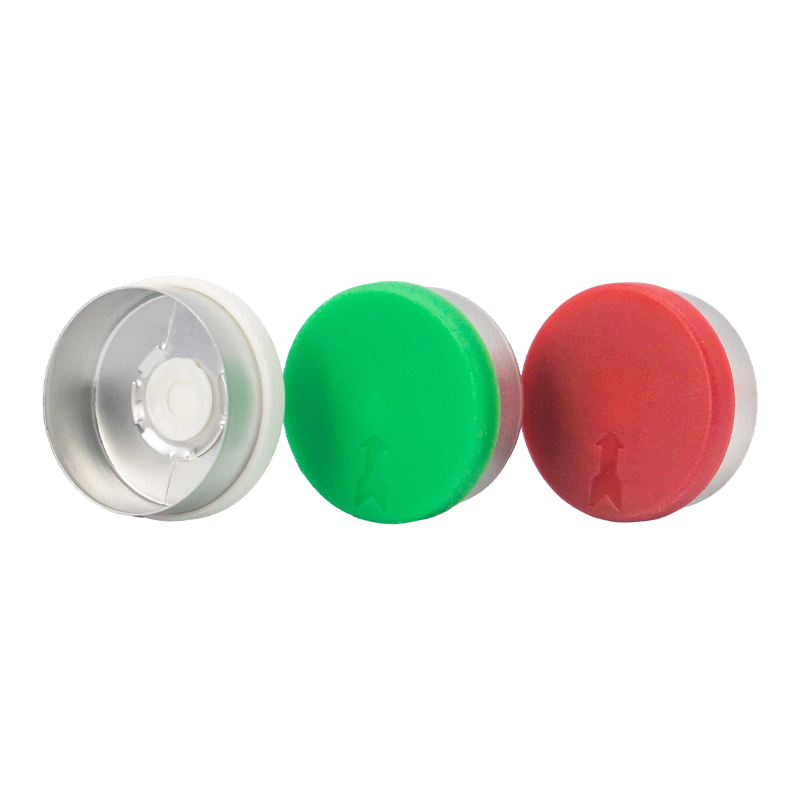 Venda por atacado de tampas de alumínio-plástico para frascos de injeção e frascos de vacina Um fecho de frasco composto com invólucro de alumínio, inserção de plástico e rolha de borracha, projetado para proteger injetáveis. Fabricado em salas limpas GMP com produção em larga escala de tampas de alumínio-plástico. Ver Produto →
Selecionando o revestimento certo para seu recipiente e tampa
Comece com o contêiner, não com o catálogo do liner. O acabamento do pescoço, o material e a condição da superfície determinam qual camada de vedação térmica será aderida. Um revestimento para HDPE pode não vedar de forma confiável PP, PET, vidro ou borda revestida. O material da tampa, a profundidade do alojamento do revestimento, o desenho da rosca e o torque também afetam a pressão na vedação.
Verifique estes itens antes de solicitar amostras:
- Desenho do material do recipiente e do acabamento do gargalo, incluindo diâmetro, rosca e planicidade da borda.
- Tipo de tampa e dimensões do bolso do forro.
- Temperatura de enchimento e se o produto é envasado a quente, retortado ou congelado.
- Método de esterilização, como óxido de etileno, gama ou autoclave.
- Velocidade alvo da linha, modelo do selador e faixa de potência.
- Resistência de vedação, taxa de vazamento e desempenho de barreira necessários.
Um suporte de espuma pode tolerar mais variações de tampa; um suporte de papelão pode proporcionar uma vedação mais firme. O suporte errado pode cair da tampa ou grudar após a vedação. Para recipientes de infusão, as tampas Euro PP com puxador ou designs de porta dupla podem ser combinadas com revestimentos compatíveis, mas a janela de vedação deve ser validada.
 Tampas Pull-Ring Euro PP para frascos de infusão e solução Tampas de polipropileno invioláveis com argolas integradas para acesso sem ferramentas em frascos de infusão e solução. Os liners e parâmetros de vedação compatíveis devem ser validados para a aplicação. Ver Produto →
Modos de falha comuns e como diagnosticá-los
A maioria dos defeitos de vedação por indução vem de uma incompatibilidade ou desvio, e não de um único revestimento defeituoso. A tabela mapeia sintomas comuns para causas prováveis e primeiras verificações.
| Sintoma | Causa provável | Primeiras verificações |
|---|---|---|
| Vedação fraca ou parcial | Baixa potência, curto tempo de permanência, baixo torque da tampa ou lábio contaminado | Verifique a saída do selador, a velocidade da linha, o torque da tampa e a condição da borda |
| Folha stuck in cap | Superaquecimento, camada de liberação incorreta ou compressão excessiva da tampa | Reduza a potência ou o tempo de permanência; verifique a construção do revestimento e a profundidade da tampa |
| Forro queimado ou descolorido | Potência muito alta, bobina muito próxima ou passagem dupla pelo selador | Meça a folga da bobina; confirme que os contêineres passam uma vez na velocidade correta |
| Vazamento após selagem | Canal sob folha metálica, pescoço oval ou lábio danificado | Inspecione o acabamento do pescoço, a centralização do revestimento e a área de vedação com corante ou teste de vácuo |
| Distorção de limite | Excesso de calor ou parede fina da tampa | Verifique a resina da tampa, a espessura da parede e o tempo de resfriamento |
Não ajuste a potência sozinho. Calor, tempo, pressão e resfriamento interagem. Uma mudança no fornecedor da tampa ou no lote do revestimento pode alterar a janela. Mantenha registros das configurações do selador, torque da tampa, lote do liner e resultados de testes para que o desvio possa ser rastreado.
Configurando e validando o processo de selagem
Comece com um teste controlado usando o recipiente de produção, a tampa, o revestimento, o produto e a velocidade da linha. Teste potência baixa, média e alta e tempo de permanência. Inspecione o padrão de ligação para ver se há um anel uniforme, sem marcas de queimadura ou canais.
A validação deve incluir:
- Selo de casca ou teste de ruptura.
- Penetração de corante ou teste de vazamento por decomposição a vácuo.
- Inspeção visual para cobertura da folha, rugas e danos na tampa.
- Teste de torque após selagem e transporte simulado.
- Estabilidade ou simulação de envio quando necessário.
Durante a produção, verifique a potência do selador, a velocidade da linha, o torque da tampa e a qualidade da vedação em intervalos definidos. Mantenha receitas separadas para cada tamanho de garrafa.
Verificações de fornecedores e qualidade
O fornecedor do revestimento deve fornecer especificações de material, dados da camada de vedação térmica, informações sobre migração ou biocompatibilidade quando relevante, rastreabilidade do lote e janelas de vedação recomendadas. Para embalagens farmacêuticas, a fabricação em sala limpa e um sistema de qualidade documentado reduzem os riscos. O alinhamento da ISO 9001 e das BPF são sinais práticos de que o fornecedor entende os mercados regulamentados.
fabrica embalagens farmacêuticas desde 2000 e opera uma sala limpa C A. Sua linha inclui tampas de alumínio, tampas plásticas de alumínio, tampas Euro PP e tampas para frascos de injeção, frascos de infusão e líquidos orais. Afirma capacidade anual de 3 bilhões de tampas de alumínio e plástico de alumínio e 800 milhões de tampas de polipropileno, com sistemas GMP e ISO 9001. Como o revestimento, a tampa e o gargalo da garrafa devem funcionar juntos, essa experiência na fabricação de tampas é relevante. Você pode solicitar amostras ou uma revisão do liner para confirmar o ajuste antes da produção.
Pergunte como os lotes de revestimento são controlados e como as mudanças nos fornecedores de folhas ou filmes são gerenciadas. Um novo revestimento de vedação térmica pode alterar o desempenho da vedação, mesmo quando a tampa acabada tem a mesma aparência.
Principais vantagens para a seleção do revestimento por indução térmica
- Trate o liner como parte de um sistema de fechamento completo com tampa, recipiente, selador e processo.
- Combine a camada de vedação térmica com o material do recipiente e o método de esterilização.
- Controle a potência, o tempo de permanência, a pressão, o torque e o resfriamento como uma janela.
- Valide com testes de vazamento e resistência de vedação e monitore a produção.
- Trabalhe com um fornecedor que documente materiais, rastreabilidade de lotes e controles de salas limpas.
Um liner de indução de calor parece simples, mas protege o produto desde a linha de enchimento até o paciente. Defina o requisito, teste o sistema real e mantenha o processo sob controle.
Notícias
-
Um frasco cheio de suspensão oral sai da linha, a tampa é torcida por um cliente e o disco de alumínio fica preso dentro da tampa em vez de na borda do frasco. Não há selo, n...
READ MORE -
Um frasco de vacina sai da linha de envase, viaja de caminhão e chega com uma fina película de líquido no ombro. A tampa está apertada, mas a vedação interna nunca aderiu. A ...
READ MORE -
Uma linha de enchimento com 200 frascos por minuto para repentinamente. Cada tampa do último lote tem um revestimento de alumínio solto e o teste de vazamento falha. O culpad...
READ MORE -
Uma garrafa cheia de HDPE sai da linha de enchimento com uma tampa apertada conforme as especificações. Ele passa sob um selador de indução e, segundos depois, a folha dentro...
READ MORE
Produtos relacionados
-

Uma solução de embalagem protetora e estéril projetada para armazenamento de lentes de contato. O recipiente de polipropileno (PP) com vedação de folha integrada garante a integridade do produto, r...
Ver mais -

Uma solução de suporte segura e discreta projetada para armazenar recipientes de infusão com segurança em ambientes clínicos e de cuidados. Seu design plano garante suspensão estável na parede e fá...
Ver mais -

Uma solução de suporte segura e ergonômica projetada para segurar recipientes de infusão com segurança em ambientes clínicos e de cuidados. Seu design de raquete com alça integrada garante suspensã...
Ver mais -

Uma solução de vedação de precisão projetada para sistemas de administração de medicamentos baseados em cartuchos, como seringas pré-cheias e canetas injetoras. Ele garante integridade estéril e ac...
Ver mais -

Uma solução de armazenamento de líquidos durável e portátil projetada para transporte e manuseio seguros de fluidos não perigosos a semiperigosos. Garante contenção segura, fácil vazamento e desemp...
Ver mais -

Uma solução de vedação segura e fácil de usar, projetada especificamente para líquidos orais. Ele garante integridade confiável do produto, desempenho à prova de vazamentos e conformidade com os pa...
Ver mais
-
Entre em contato
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Estrada Mingzhu nº 1, Parque Industrial Youfang, cidade de Yangzhong, Zhenjiang, Jiangsu, China
As informações fornecidas neste site destinam-se ao uso apenas em países e jurisdições fora da República Popular da China.
-
Produto
Tampas de alumínio-plástico Tampas de alumínio Tampas Euro PP Recipientes PP para lentes de contato com vedação de folha Cabide de plástico para frasco de infusão Jerry Can de plástico -
WhatsApp
Chris

-
WeChat
Lílian

Direitos de autor© 2025 Jiangsu Changjiang Lids Co., Ltd. Todos os direitos reservados.
Fabricante de embalagens farmacêuticas OEM
Fornecedor de tampas farmacêuticas
